

02
Udvalgte figurer og tekst
1. Introduktion: Smertepunkterne ved traditionel laserfremstilling og fødslen af UVA-LM
Traditionel laserfremstilling står over for tre kerneproblemer:
Væsentlige termiske fejl
Ekstreme temperaturgradienter og hurtig størkning fører let til elementær segregation, dannelse af sprøde intermetalliske forbindelser, revner og resterende spænding;
Ikke-ensartet mikrostruktur
I behandlingen af avancerede materialer såsom høj-entropi-legeringer (HEA) og ildfaste legeringer er u-ensartede mikrostrukturer domineret af søjleformede korn tilbøjelige til at forekomme, hvilket påvirker ydeevnestabiliteten;
Lav proceseffektivitet
Dårlig smeltebassinfluiditet fører til ujævn partikelfordeling (f.eks. pulverstrømsdivergens i rettet energiaflejring).
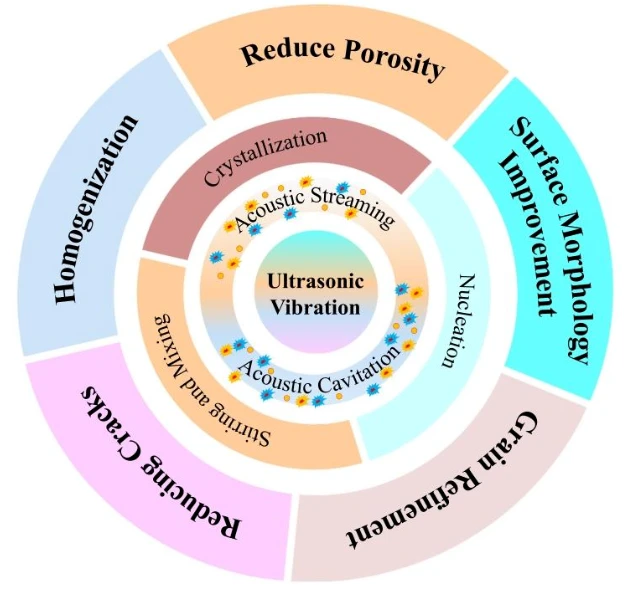
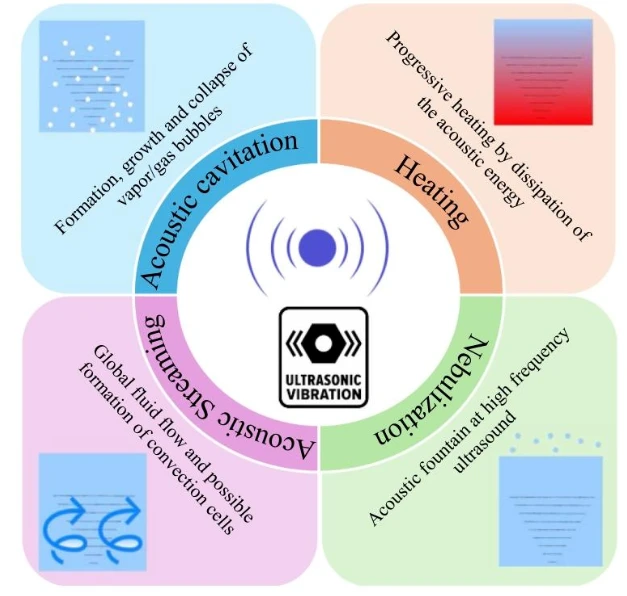
To address these problems, ultrasonic vibration-assisted laser manufacturing (UVA-LM) emerged – by synchronously applying high-frequency ultrasonic vibration (>20 kHz) med laseren, bruger den en "akustisk streaming + kavitation" dobbelt mekanisme til at kontrollere smeltebassinets adfærd og opnå synergistisk forbedring af produktionsydelsen (figur 1).
2. Ultralydsvibration-Assisteret laseradditivfremstilling (UVA-AM)
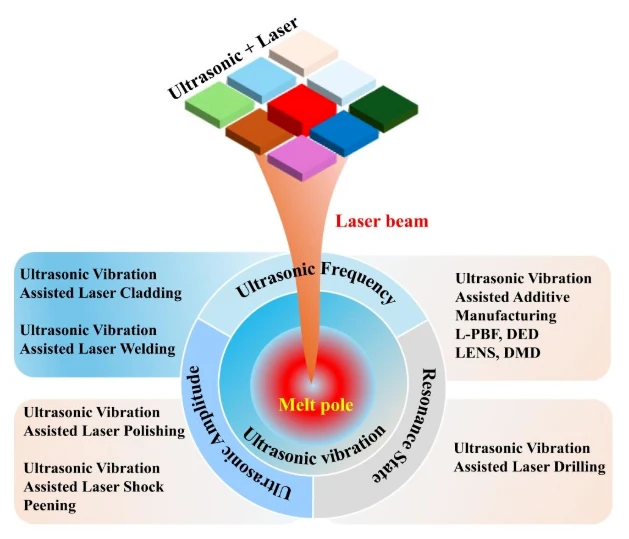
UVA-AM anvendes primært til laserpulverbedfusion (LPBF) og rettet energiaflejring (DED), med det kerneformål at løse problemerne med "anisotropi" og "metallurgiske defekter" i additiv fremstilling.
2.1 Procesdesign: Hvordan opnås præcis kobling af ultralyd og additiv fremstilling?
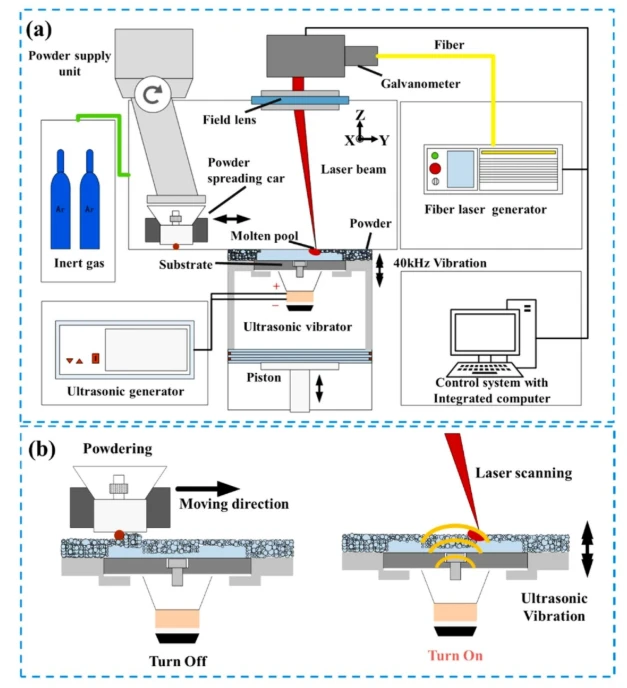
UVA-LPBF-system
(Figur 4): En 40 kHz højfrekvent vibration genereres af en piezoelektrisk keramisk transducer og transmitteres til substratet via en amplitudetransformator, hvilket opnår synkronisering af laserscanning og ultralydsvibration (ultralydseffekt er justerbar, typisk amplitude er 20 μm);
UVA-DED-system
(Figur 6): Pulverstrålebanen styres af ultralydsvibrationer, der etablerer en "ultralyd-partikelkoblingsmodel" (forudsigelsesnøjagtighed 97,7 %), hvilket reducerer pulverspredningsvinklen fra 15,3 grader til 14,1 grader og forbedrer fordelingens ensartethed med 11,5 %.
2.2 Ydeevneforbedring: Dobbelt optimering af mikrostruktur og mekaniske egenskaber
Kornforfining
Tager man GH5188 høj-temperaturlegering som et eksempel (figur 7), kan UVA-LPBF reducere den gennemsnitlige kornstørrelse fra 80,91 μm til 53,02 μm, og {001} teksturintensiteten fra 10,37 MUD (Multiple Orientation Reducing MUD, Multipel Orientering)6 signifikant reduktion af multipel Orientering9 til MUD6. mekanisk anisotropi;
Forbedrede mekaniske egenskaber
Mikrohårdhed: Den gennemsnitlige hårdhed af GH5188 legering steg med 4,49% efter ultralydsassistance (287,7 HV → 300,6 HV);
Trækegenskaber: Efter UVA-DED-behandling steg forlængelsen af 1Cr12Ni3MoVN-legering med 53,8 %, og produktet af styrke og forlængelse (PSE) steg med 52,9 % (figur 13);
Defektundertrykkelse
I Inconel 718/Ti6Al4V kompositmateriale kan ultralydsassistance reducere indholdet af Ti₂Ni intermetalliske forbindelser med 48,3 %, og gittermismatchet fra 12,7 % til 7,4 % (figur 9).
3. Ultralydsvibration-Assisteret laserbeklædning (UVA-LC)
Laserbeklædning (LC) er en kerneteknologi til overfladeforstærkning, men traditionel LC er tilbøjelig til "ujævn fordeling af forstærkningsfaser" og "revner". UVA-LC opnår gennem ultralydsstyring en dobbelt forbedring i både "hårdhed og slidstyrke" af beklædningslaget.
3.1 Apparatdesign: Resonanstilpasning af ultralydssystemet
UVA-LC-systemet skal opfylde resonanstilpasningen af "ultralydsystemets - substrat - smeltet pool" (figur 15, 16):
Ultralydsfrekvens: Typisk 20 kHz, længden af ultralydsamplitudetransformatoren er optimeret gennem modal analyse (115-130 mm) for at sikre effektiv overførsel af vibrationsenergi til smeltebassinet;
Substratdesign: En "halv-bølgelængdestruktur" anvendes (figur 16), og finite element simulation (ANSYS) bruges til at sikre, at substratresonansfrekvensen matcher ultralydsfrekvensen (fejl < 1 %).


